

Dacă ținta dvs. este un geotextil perforat cu acul de 500 g/m², o linie termică construită pentru vată de 80 g/m² nu o va face din punct de vedere economic. Alegeți procesul de producție a materialului nețesut de la produsul finit înapoi: tipul fibrei, greutatea, lățimea, metoda de lipire, viteza și toleranța la calitate. Compararea prețurilor la mașini este greșeala comună. O secvență mai sigură este: definiți specificația materialului, potriviți traseul procesului, măriți linia, apoi solicitați oferte.
Acest ghid acoperă rutele de perforare cu ace, lipire termică, întinsă prin aer și filare. Arată unde apar de obicei costul și riscul. Dacă știți deja utilizarea finală, începeți cu tabelul de comparație.
Începeți cu specificația țesăturii finite
Notați șase numere: tipul fibrei, raportul de amestec, greutatea țintă (g/m²), lățimea (mm), viteza liniei (m/min) și metoda de lipire. Adăugați toleranțele critice: grosimea, rezistența la tracțiune în direcțiile mașinii și transversale, alungirea, permeabilitatea la aer și contracția. Un geotextil poate accepta o variație de greutate de 10%; un șervețel medical sau un ornament auto nu poate.
Concluzie: alegeți procesul care îndeplinește cele mai stricte specificații critice. Dacă tracțiunea în direcția transversală este critică, stratul încrucișat și densitatea acului contează mai mult decât viteza maximă. Dacă moliciunea și volumul sunt critice, lipirea termică poate învinge acul grele.
Comparați principalele rute de proces nețesute
Utilizați acest tabel pentru a elimina rutele care nu pot ajunge la produsul dvs. Este un filtru, nu o cotație de mașină.
| Traseul procesului | Fibre tipice | Formarea web | Metoda lipirii | Produse comune | Principala limitare |
|---|---|---|---|---|---|
| Perforator cardat | PET, PP, lână, iută, fibre reciclate | Cardare și lapă încrucișată | Perforare mecanică cu ac | Geotextile, pâslă, suport de covoare, ornamente auto, cârpă de curățat | Acul puternic poate reduce moliciunea și permeabilitatea aerului |
| Lipit termic | PET/PP bicomponent, fibre amestecate | Cardare și lapă încrucișată | Cuptor cu aer cald sau calandru | Vata, captuseala, izolatie, straturi de igiena | Fibra trebuie să conțină o componentă de liant termic |
| Airlaid | Celuloză, fibre scurte, deșeuri reciclate | Formarea aerului | Latex, termică sau perforare cu ac | Deșeuri de pâslă, tampoane absorbante, filtrare | Controlul fluxului de aer și al prafului adaugă complexitate |
| Spunbond sau meltblown | Chips de polimer, în principal PP | extrudare directă | Calandrul termic sau autoliant | Tesatura medicala, igiena, filtrare | Dependență de polimeri și intrare mare de capital |
Dacă produsul dvs. este din pâslă durabilă pentru drumuri, mobilier sau mașini, perforarea cu acul este de obicei prima cale de examinat. Dacă produsul dvs. este vată moale pentru lenjerie de pat sau îmbrăcăminte, legarea termică merită o privire atentă. Dacă procesați fibre reciclate sau deșeuri, airlaid poate reduce cerințele privind lungimea fibrelor, dar necesită un control puternic al prafului și al fluxului de aer.
Potriviți pregătirea fibrelor cu procesul
Alegerea fibrei decide ce trebuie să facă linia înainte de formarea benzii. Fibrele discontinue lungi au nevoie de deschidere și amestecare blândă pentru a evita ruperea. Fibrele scurte și reciclate au nevoie de deschidere mai agresivă. Dacă raportul de amestec variază cu mai mult de 2-3%, greutatea și rezistența variază. Pregătirea fibrelor stabilește stabilitatea întregului proces.
Un blender cu cameră mare amestecă mai multe fibre în loturi; o mașină de amestecare a fibrelor netezește raportul înainte de cardare. Pentru fundal, citiți acest ghid pentru mașină de blender cu cameră mare nețesută .
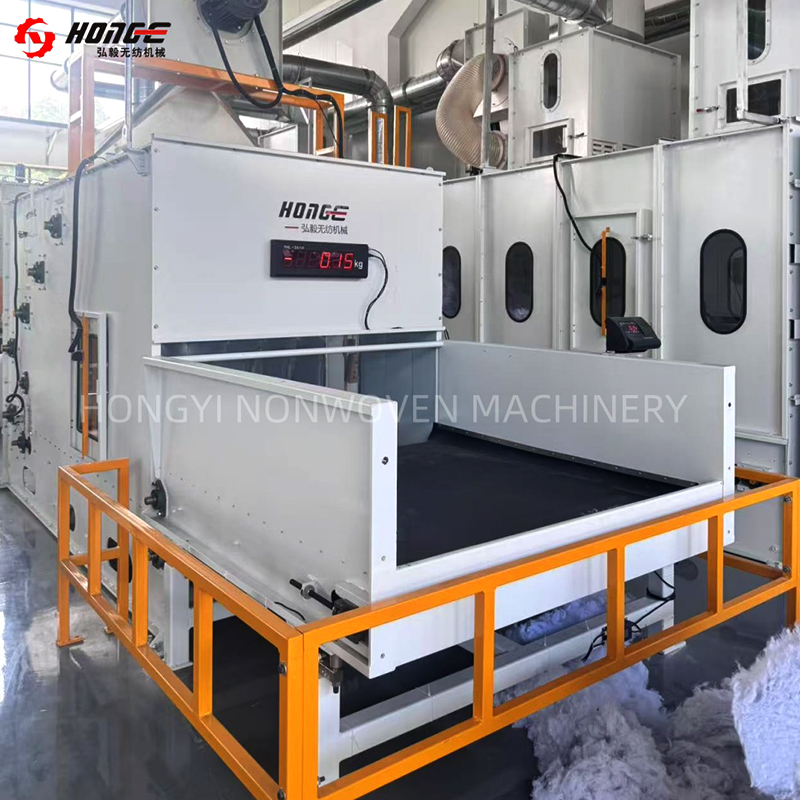 Mașină de amestecare a fibrelor HYHM pentru deschidere și amestecare nețesute Predeschide fibrele balotate și le cântărește proporțional înainte de cardare, ajutând la o rată uniformă de amestec după amestecarea în cameră. Vizualizare produs →
Cereți furnizorului să testeze amestecul de baloturi, nu o probă standard de fibre virgine. Distribuția lungimii fibrei, umiditatea și finisajul uleiului modifică comportamentul cardului.
Alegeți formarea web și legarea împreună
Cardarea produce o bandă subțire cu fibre în cea mai mare parte aliniate în direcția mașinii. Încrucișarea încrucișează pliază banda pentru a crește greutatea și rezistența în direcția transversală. Perforarea cu ace încurcă fibrele mecanic. Densitatea mai mare a acului crește rezistența, dar de obicei scade permeabilitatea și moliciunea aerului. Echilibrul corect vine dintr-o matrice de probă.
Pentru liniile de perforare cu ac, controlați greutatea benzii pe strat, numărul de ture și frecvența de perforare. Controlul slab al turei creează benzi groase și subțiri care devin puncte slabe. Pentru liniile termoconectate, temperatura cuptorului, viteza aerului și timpul de păstrare controlează legătura.
 HYPW Cross Lapper pentru formarea uniformă a benzii nețesute Pliază și așează uniform țesături cardate pentru a ținti greutatea și grosimea înainte de perforarea cu ace sau lipirea termică, susținând un control uniform al poală. Vizualizare produs →
Solicitați o fereastră de proces, nu o singură setare. De exemplu, 200-600 g/m² la 2-8 m/min cu 80-250 poansoane/cm². O fereastră îngustă înseamnă mai puțină flexibilitate; o fereastră largă necesită verificări de calitate la ambele capete.
Setați capacitatea, lățimea și viteza înainte de preț
Capacitatea nu este doar viteza liniei. Utilizați această formulă aproximativă:
- Producție anuală (kg) = greutate (g/m²) × lățime (m) × viteza (m/min) × 60 × ore de funcționare × randament.
- Împărțiți gramele la 1.000 pentru a obține kilograme.
- Utilizați o eficiență de 70-85% pentru o linie nouă, nu maximul teoretic.
Pentru 1.200 de tone pe an de pâslă de 300 g/m² la 2,5 m lățime, 6.000 de ore la o eficiență de 80% necesită aproximativ 5,6 m/min. O mașină care atinge viteză doar pe țesături ușoare nu va îndeplini ținta pe țesături grele. Lățimea contează și: dacă produsul final are nevoie de 3,2 m după contracție, o linie de 2,5 m nu poate livra.
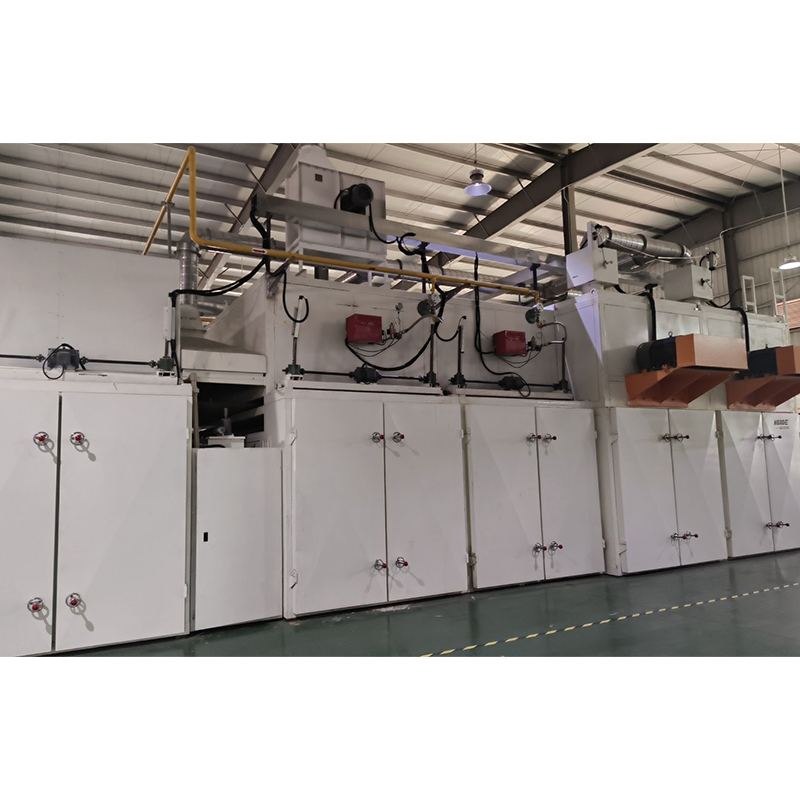 Cuptor de țesături nețesute HYHX pentru lipire termică și setare la căldură Leagă termic țesăturile încrucișate prin penetrarea aerului cald, producând vată groasă de legare termică; lățime de lucru până la 5000 mm și setare la căldură până la 220°C. Vizualizare produs →
Deșeurile de tăiere și calitatea marginilor aparțin calculului. Tăierea înainte de muchie și înfășurarea fiabilă pot recupera unele pierderi, în special pe pâslă groasă.
Examinați controlul calității și testele de acceptare
Acordați testele de acceptare înainte de a semna. Pentru țesături cu acul, greutatea de testare, grosimea, rezistența la tracțiune în ambele direcții, alungirea și permeabilitatea la aer. Pentru materialul lipit termic, adăugați contracție, delaminare și uniformitate a suprafeței. Pentru pâslă de deșeuri cu aer, verificați variația densității și praful.
Utilizați un plan de eșantionare, nu un eșantion final. Luați trei mostre pe schimb în primele 72 de ore, apoi una pe schimb după o producție stabilă. Dacă contractul spune ±5% greutate, întrebați cum ține linia acea țintă atunci când umiditatea fibrelor se schimbă.
Utilizați o verificare simplă a costurilor
Prețul de achiziție este doar o parte din costul de viață. Graficul de mai jos este ilustrativ, dar fibra și energia domină de obicei. Forța de muncă și întreținerea depind de automatizare și de salariile locale.
Când comparați ofertele, solicitați sarcina conectată, necesarul de aer comprimat și consumul de piese de schimb. O linie cu energie mai mică pe kilogram poate costa mai mult în avans și mai puțin în trei ani. Solicitați, de asemenea, domeniul de aplicare al automatizării: dozarea automată, controlul tensiunii și stocarea rețetei reduc risipa și eroarea operatorului.
Rulați o încercare la scară mică înainte de angajamentul complet
Un proces este cel mai ieftin mod de a reduce riscul. Rulați fibra, greutatea țintă și lățimea la viteză mică, medie și mare. Înregistrați setările și rezultatele testelor. Scopul este de a găsi fereastra stabilă, nu de a dovedi că mașina poate funcționa.
Rezultat tipic: vitezele medii țin cel mai bine greutatea și tracțiunea. Viteza maximă poate oferi o greutate bună, dar o rezistență slabă în direcția transversală. Viteza cea mai scăzută poate suprapune rețeaua. Folosiți datele de probă pentru a seta performanța garantată, nu viteza maximă din broșură.
Greșeli frecvente la alegerea unui proces
- Alegerea după preț înainte de a defini specificația țesăturii.
- Utilizarea datelor de testare a fibrelor virgine pentru un proiect de fibre reciclate.
- Ignorarea rezistenței în direcția transversală atunci când este necesară o tracțiune echilibrată.
- Se acceptă un număr de viteză fără greutate și lățime.
- Uitând de energie, aer comprimat și piesele de schimb pe durata vieții.
- Lăsarea testelor de acceptare în afara contractului.
Întrebări frecvente
Care este cel mai bun proces de producție nețesut pentru pâslă?
Pentru pâslă durabilă, perforarea cu ace cardată este de obicei cel mai bun punct de plecare. Se ocupă de PET, lână, iută și amestecuri reciclate și poate atinge greutăți mari. Lipirea termică este mai bună atunci când moliciunea și volumul contează mai mult decât rezistența mecanică.
Cum aleg între perforarea cu ac și lipirea termică?
Întrebați dacă fibra poate fi lipită prin căldură și dacă produsul are nevoie de rezistență ridicată la tracțiune sau de înălțime mare. Perforarea cu ac oferă rezistență mecanică și durabilitate. Lipirea termică oferă moliciune și grosime stabilă, dar necesită o fibră de liant termic.
O singură linie poate produce mai multe produse nețesute?
Da, în limite. O linie poate rula o gamă largă de greutăți și amestecuri dacă cardul, lapperul încrucișat și secțiunea de lipire sunt dimensionate pentru cele mai grele și mai ușoare produse. Testați fereastra procesului; nu-l presupune.
Ce ar trebui să includ într-o cerere de încercare a furnizorului?
Furnizați tipul de fibre, raportul de amestec, greutatea țintă, lățimea, întinderea și alungirea necesare și aplicarea finală. Solicitați rezultatele testelor la trei viteze și o fereastră de proces scrisă.
Modul fiabil de a alege un proces de producție de țesături nețesute este să începeți cu țesătura, să filtrați traseul procesului, să dimensionați linia cu matematica capacității reale și să verificați printr-o încercare. Prețul vine după acești pași.
Pentru perforarea cu ac, lipirea termică sau pâslă de deșeuri prin aer, comparați întregul lanț al echipamentului de la deschidere și amestecare până la înfășurare și tăiere. Aflați mai multe despre soluțiile de mașini nețesute și definiți specificația înainte de a solicita o ofertă finală.


