

O linie de geotextil perforată cu ace într-o moară de dimensiuni medii a început să producă role cu dungi deschise și întunecate după o oprire de întreținere de rutină. Rețeta a fost neschimbată, setările cardului au fost neatinse, iar mașina de țesut cu ac nu a arătat defecte. Managerul fabricii a bănuit prima dată cardul, dar adevărata greșeală a fost la 20 de metri în amonte: camera de amestecare era golită mai repede decât ciclul său de stratificare, așa că țesătura era alimentată cu fibre proaspete, cu o medie slabă. A fost nevoie de o tură completă și trei role retrogradate pentru a restabili producția normală.
Amestecarea fibrelor nu apare pe materialul finit ca un singur defect. Apare sub formă de dungi vagi, teste de întindere limită, diferențe de nuanță și consum imprevizibil de fibre de lipire scumpe. Soluția începe cu înțelegerea modului în care funcționează amestecarea, cum se măsoară și ce alegeri de echipamente o îmbunătățesc de fapt. Este exact ceea ce acoperă acest ghid, cu verificări practice pe care le poți folosi pe propria ta linie.
De ce amestecarea fibrelor decide calitatea nețesutului
Uniformitatea amestecului de fibre care intră pe card este cel mai puternic predictor al uniformității țesăturii care iese din bobinator. Tot ceea ce se întâmplă mai târziu, cardarea, leparea, acul sau lipirea termică, nu poate decât să rearanjeze fibrele pe care le primește; niciunul dintre acești pași nu poate corecta o proporție greșită.
Trei consecințe ale amestecării slabe apar direct în materialul final:
- Consistența culorii. În materialele nețesute colorate, fibrele purtătoare de pigment reprezintă adesea doar 2 până la 5% din amestec. O deplasare de un punct procentual este suficientă pentru a crea o diferență vizibilă de nuanță între rulouri, în special în culori deschise și pastelate.
- Calitatea lipirii. În vata lipită termic, fibra de poliester cu topire scăzută trebuie să ajungă la fiecare parte a rețelei în aceeași proporție. Supradozajul local creează pete dure, lucioase; subdozarea locală lasă zone care se prăbușesc în timpul tratamentului termic.
- Uniformitate mecanică. Rezistența la tracțiune, alungirea și densitatea suprafeței urmează toate raportul de amestec. Când CV-ul mixt variază, rezultatele testelor devin dificil de apărat de client.
Acesta este motivul pentru care managerii de linie experimentați urmăresc variația raportului de amestec la începutul liniei, nu doar materialul de la bobinator. O modalitate simplă de a vizualiza efectul fiecărei etape a procesului este de a urmări abaterea raportului de amestec de la țintă; Graficul de mai jos prezintă un exemplu ilustrativ bazat pe practica tipică de moara.
Figura 1. Cum se îngustează abaterea raportului de amestec prin linie (exemplu ilustrativ; mai mic este mai precis)
Amestecare și amestecare: doi termeni, un singur scop
În terminologia textilă, amestecarea înseamnă, de obicei, combinarea fibrelor de același tip, dar de grade diferite, de exemplu două capse de poliester de denier diferit sau două loturi de producție din aceeași materie primă. Amestecare înseamnă combinarea diferitelor tipuri de fibre, cum ar fi poliester cu viscoză sau polipropilenă cu fibre de lipire cu topire scăzută. Într-o fabrică de nețesute, linia face ambele, adesea în același tren de echipamente.
Distincția nu este academică. Acesta afectează modul în care configurați așezarea balotului, dispozitivele de dozare de care aveți nevoie și ce nivel de repetabilitate solicitați furnizorului de utilaje. Dacă produsul dvs. trebuie să îndeplinească un conținut strict de fibre cu topire scăzută, de exemplu, cerința de precizie a amestecării va fi mult mai strictă decât dacă ar trebui să faceți o medie a două grade ale aceluiași polimer.
Dacă utilajele din spatele acestui pas sunt noi pentru dvs., această prezentare generală a cum funcționează o mașină de amestecare a fibrelor explică secvența echipamentului într-un limbaj simplu.
Cum funcționează amestecarea fibrelor într-o linie tipică de nețesut
Amestecarea fibrelor începe la balot și se termină la alimentarea cardului. Sunt implicate cinci etape și fiecare are un efect măsurabil asupra uniformității finale. Secvența de mai jos este tipică pentru liniile de fibre discontinue care produc pâslă perforată cu ace, vată termo-legată sau produse prin aer.
| Scena | Ce se întâmplă în această etapă | Efectul principal asupra calității amestecării |
|---|---|---|
| Deschiderea balotului | Baloții comprimați sunt sparți în smocuri libere fără deteriorarea excesivă a fibrelor. | Dimensiunea constantă a smocului împiedică aglomerările mari să intre în etapele următoare. |
| Deschidere pre-fină | smocuri sunt reduse în continuare și impuritățile grele pot fi separate. | smocuri mai mici permit o dozare mai precisă și o amestecare mai rapidă. |
| Cântărire and metering | Fiecare componentă este alimentată la o rată controlată de o curea de cântărire sau o tavă de cântărire. | Precizia raportului de amestec depinde aproape în întregime de această etapă. |
| Camera de amestecare | Fibrele stratificate sunt stocate și retrase vertical pentru a media variația pe termen scurt. | Timpul mediu netezește fluctuațiile de la linia de deschidere. |
| Transport și hrănire | Fibra deschisă și amestecată este transportată la cardul sau formatorul de bandă la o densitate stabilă. | Densitatea stabilă de alimentare protejează cardul de supratensiune și înfometare. |
În faza de deschidere fină, gradul de deschidere stabilește direct limita a ceea ce poate realiza blenderul. A Deschizător pre-fin HYKS este de preferat atunci când dispozitivul de desfacere a balotilor lasă smocuri care au încă câteva grame în greutate; pe liniile moderne, reducerea dimensiunii smocului în acest moment este una dintre cele mai ieftine îmbunătățiri de calitate pe care le puteți face.
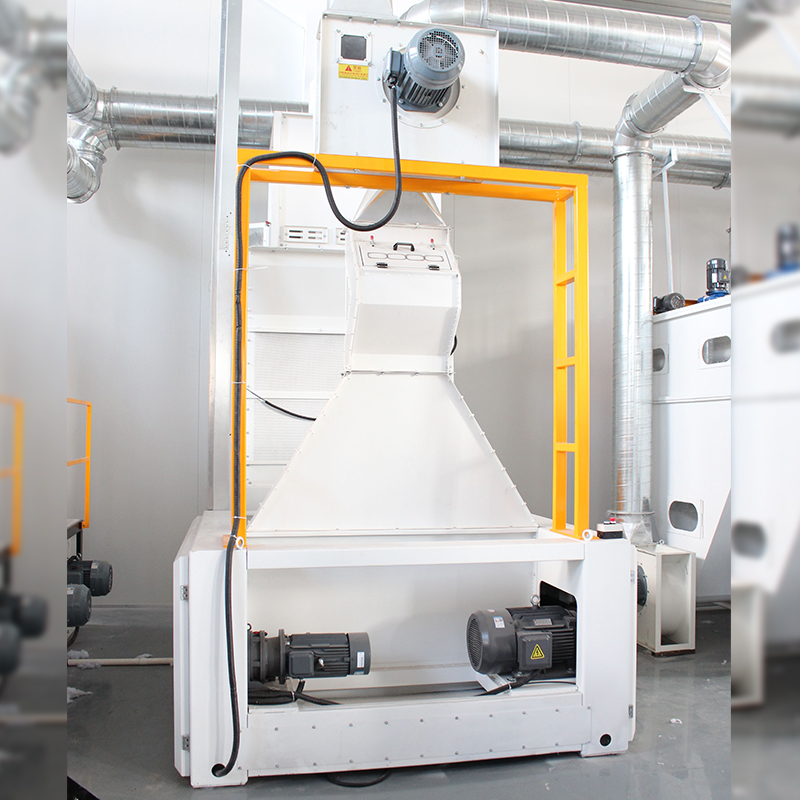 Furnizor de mașini de deschidere pre și fină și vânzare cu ridicata | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. este un furnizor și producător de mașini de pre-deschis și deschizător fin din China. Modular, certificat CE,... Vizualizare produs →
Blenderul în sine poate lua diferite forme. În linii perforate cu ace și lipite termic, a blender cu cameră mare stochează fibra în straturi verticale și o retrage din partea inferioară printr-o rețea cu țepi sau tambur. Tăierea verticală reprezintă o medie a variațiilor care au avut loc în timpul minutelor necesare pentru a umple camera. Acesta este cel mai sigur mod de a stabiliza amestecul atunci când rețeta conține o componentă dominantă.
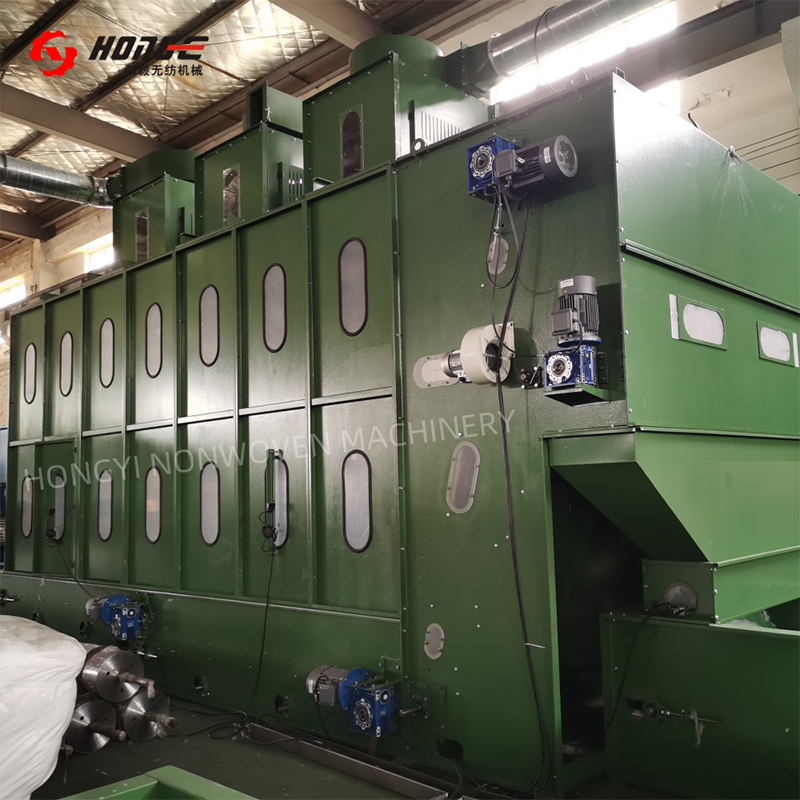 Furnizor de mașini de blender cu cameră mare nețesute | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. este un furnizor și producător de mașini de blender cu cameră mare nețesute din China. 15–37 m³, certificat CE... Vizualizare produs →
Poți dovedi că amestecul este suficient de bun?
Gradul de amestecare este întotdeauna măsurat prin variație, nu prin medie. O linie poate atinge raportul de amestec țintă în decurs de o oră și poate produce în continuare țesături proaste, deoarece amestecul a fost corect în medie, dar neuniform în fiecare fereastră de două minute. Acesta este motivul pentru care metrica cheie este coeficientul de variație (CV) al raportului de amestec, măsurat în mod ideal pe lungimi scurte ale benzii.
În practică, morile folosesc patru niveluri de verificare:
| Metoda | Ce măsoară | Nivel de acceptare tipic |
|---|---|---|
| Inspecție vizuală web | Dâre, pete de umbră, bulgări | Fără dungi vizibile sau agregate de culoare la iluminare standard |
| Înregistrări de depunere a baloturilor și cântărire | Precizia raportului pe termen lung | Componenta principală în /-1,5% din țintă pe schimb |
| Analiza amestecului de laborator | Conținutul real de fibre în greutate | În /-2% din rețetă pentru fiecare componentă |
| Senzori on-line (NIR, culoare) | Variație pe termen scurt pe web | CV de 3% sau mai puțin peste 100 m de țesătură |
Când evaluați o nouă linie de amestec, cereți furnizorului date CV, nu doar cifrele de capacitate. Solicitați, de asemenea, un test de funcționare care simulează un caz realist cel mai rău, cum ar fi trecerea de la o culoare închisă la una deschisă, deoarece comportamentul de purjare al blenderului este la fel de important ca precizia lui la starea de echilibru. Aceasta este o capcană comună de achiziție și este mai ieftin de descoperit în timpul testării de acceptare decât în producție.
De ce amestecarea încă eșuează în producție
Chiar și liniile bine concepute pierd calitatea amestecării. Experiența pe teren în plantele nețesute indică un set mic de cauze repetabile. Ponderea aproximativă a fiecărei cauze în cazurile tipice de depanare este prezentată mai jos; procentele sunt ilustrative, bazate pe distribuția observată de obicei în înregistrările de service, mai degrabă decât pe un standard publicat.
- Deschidere insuficientă (35%)
- Cântărire errors (25%)
- Timp scurt de amestecare (20%)
- Așezare slabă a balotului (12%)
- Acumulare și uzură (8%)
- Deschidere insuficientă. Când deschiderea balotului sau deschiderea fină este înfometată la un debit mare, blenderul primește smocuri care sunt prea mari și niciun blender nu poate face un amestec uniform din blocuri de construcție neuniforme.
- Cântărire and metering errors. Cântare în derivă, jgheaburi de fibre blocate și transportul pneumatic care presează fibra împotriva dispozitivelor de măsurare, toate distorsionează semnalul greutății. Aceste erori tind să fie intermitente, ceea ce le face mai greu de detectat decât un offset constant.
- Timp scurt de amestecare. Operatorii cresc debitul și reduc treptat ciclul de umplere a camerei până când produsul începe să prezinte dungi. Soluția este să păstrați timpul de rezidență măsurat în interiorul blenderului în fereastra recomandată de producător.
- Așezare slabă a balotului. Loturile de fibre naturale diferă ca finețe, lungime și umiditate; dacă planul de stabilire nu distribuie aceste diferențe în mod egal, apare o variație a raportului pe termen scurt.
- Acumulare și uzură. Acumulările de fibre în colțurile canalelor și pe zăbrelele uzate se eliberează în cele din urmă sub formă de slubs, creând aglomerări locale în rețea.
Ce să verificați înainte de a cumpăra echipament de amestecare
Echipamentele de amestecare sunt rareori cumpărate ca o singură mașină; este cumpărat ca parte a unei linii, iar alegerea trebuie făcută în funcție de cerințele finale ale țesăturii. Păstrați aceste puncte pe lista de verificare:
- Numărul de componente și intervalul de raporturi. O linie cu două componente cu rapoarte stabile poate folosi o cameră simplă; o linie care schimbă frecvent rețetele necesită o dozare mai flexibilă și o purjare mai rapidă.
- Formă de fibre. Lungimea capselor, denierul, sertizarea și densitatea în vrac modifică modul în care se deschid smocuri și cum curg prin canale. O mașină care se potrivește cu o capsă de poliester de 6 denari se poate comporta diferit cu o fibră cu o înălțime mare și densitate scăzută.
- Debit. Volumul blenderului trebuie să se potrivească cu viteza liniei. Majoritatea camerelor de amestecare sunt proiectate pentru 10 până la 30 de minute de ședere; dacă un furnizor cotează mult mai puțin, solicitați CV-ul așteptat la capacitate maximă.
- Automatizare și date. Curele de cântărire, transmisiile de frecvență și rețetele PLC transformă un amestecător mecanic într-un instrument de proces repetabil.
- Curățabilitate. Timpul de schimbare a culorii depinde de suprafețele interioare netede, de ușile de curățare accesibile și de capacitatea de a curăța rapid camera.
Pentru amestecarea continuă a două sau trei componente, un dedicat mașină de amestecare a fibrelor combină o alimentare de cântărire sau volumetrică cu elemente de amestecare active, astfel încât amestecul este omogenizat pe măsură ce se deplasează spre card. Această configurație se potrivește liniilor care au nevoie de un amestec stabil într-o amprentă compactă.
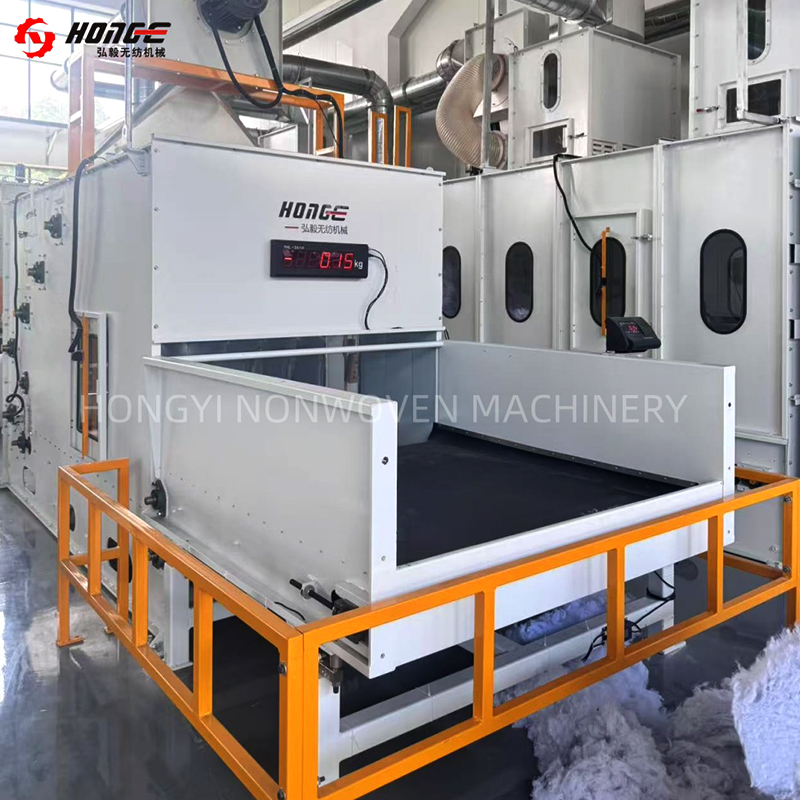 Furnizor și exportator de mașini de amestecare a fibrelor | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. este un furnizor și producător de mașini de amestecare a fibrelor din China. Cântărire proporțională, certificare CE... Vizualizare produs →
Dincolo de mașina în sine, evaluați furnizorul. Un producător cu peste 20 de ani de experiență în utilaje nețesute și cu mai multe instalări în străinătate este mai probabil să vă sprijine cu recomandări de proces, linii de referință și piese de schimb în timpul punerii în funcțiune. Solicitați cea mai apropiată instalație de referință care rulează un produs similar cu al dvs. și verificați CV-ul de amestec la care vă puteți aștepta la debit maxim.
Întrebări frecvente despre amestecarea fibrelor
Care este diferența dintre o mașină de amestecat fibre și un blender cu cameră mare?
Un blender cu cameră mare funcționează într-un ciclu asemănător unui lot: formează straturi verticale și apoi le taie, înregistrând variațiile medii pe o perioadă de câteva minute. O mașină de amestecare a fibrelor se amestecă continuu într-o singură trecere, folosind elemente de amestecare sau curent de aer și este de obicei plasată după secțiunea de cântărire. Multe linii le folosesc pe ambele: una pentru mediere, una pentru omogenizarea finală.
Cât timp de ședere în blender este suficient?
Depinde de numărul de componente și de CV-ul tolerat, dar 10 până la 30 de minute este o gamă comună de proiectare pentru liniile nețesute cu capse. Dacă camera oferă mai puțin de 10 minute la debit maxim, testați CV-ul amestecului înainte de a accepta proiectul.
Fibrele reciclate pot fi amestecate în același echipament?
Da, dar fibrele reciclate au nevoie de deschidere suplimentară înainte de a intra în blender, deoarece sunt încurcate și pot conține particule dure. Un deschizător pre-fin în amonte reduce riscul de aglomerare și protejează dispozitivele de dozare. Raportul de amestec al conținutului reciclat ar trebui, de asemenea, monitorizat, deoarece densitatea sa în vrac variază mai mult decât fibra virgină.
De ce apar dungi numai după o schimbare de culoare?
Fibrele reziduale din rețeta anterioară rămân în conducte, colțurile camerelor și pe suprafețele rețelei. În timpul următoarei rețete se eliberează treptat și apare sub formă de dungi. Liniile care schimbă frecvent culorile ar trebui proiectate cu interioare netede ale conductelor, camere de purjare rapidă și uși de curățare accesibile.
Amestecarea fibrelor nu este cea mai complicată parte a unei linii nețesute, dar este partea care determină dacă restul liniei poate funcționa la adevăratul său potențial. Când apare următoarea problemă de calitate, verificați mai întâi amestecul. Capătul balotului al liniei vă va spune de obicei ce este pe cale să producă capătul bobinatorului.


