

Cardingul câștigă atunci când aveți nevoie de țesături subțiri, puternice și foarte uniforme din fibre lungi; Airlay câștigă atunci când aveți nevoie de țesături groase, voluminoase, echilibrate direcțional din fibre scurte, reciclate sau amestecate. Cele mai multe decizii de cumpărare între cele două procese se reduc într-adevăr la trei numere: lungimea capsei, greutatea benzii și cât de multă diferență între direcția mașinii (MD) și puterea direcției transversale (CD) poate tolera produsul dvs.
Două exemple fac acest lucru concret. Un convertor care produce substraturi de ștergere de 40 g/m² are nevoie de uniformitate aproape perfectă a greutății și rezistență ridicată la tracțiune de-a lungul rolei, motiv pentru care cardarea domină această piață. Un producător de saltele care leagă o căptușeală de 800 g/m² din fibre recuperate are nevoie de volum și sprijin egal din toate direcțiile, motiv pentru care airlay-ul o domină. Între acești stâlpi se află geotextile, căptușeli, izolație, vată, pâslă și acustica auto. Secțiunile de mai jos explică modul în care fiecare proces formează o rețea, unde fiecare punctează și ce trebuie verificat înainte de a plasa o comandă de echipament.
Cum procesul de cardare formează un web
Cardarea este un proces mecanic, uscat, care pornește de la baloturi de fibre discontinue. Un deschizător de baloturi slăbește materialul, un blender amestecă componentele, iar un alimentator prezintă un material uniform pe card. În interiorul cardului, un cilindru mare acoperit cu îmbrăcăminte de sârmă fină funcționează împotriva plăcuțelor și a rolelor de decupat pentru a separa smocuri în fibre individuale și pentru a îndepărta multe neps și impurități. Fibrele părăsesc cardul în mare măsură paralel cu direcția mașinii și sunt condensate într-o bandă continuă.
Trei consecințe contează pentru cumpărători. În primul rând, alinierea creează anizotropie de rezistență: o bandă cardată neîncrucișată prezintă în mod obișnuit un raport de tracțiune MD/CD între 3:1 și 5:1, deci rezistă mult mai bine la tragere pe lungime decât pe lățime. În al doilea rând, controlul mecanic oferă o uniformitate remarcabilă la gramaje mici, motiv pentru care cardarea deține șervețele, textile medicale și căptușeli sub aproximativ 80 g/m². În al treilea rând, cardarea are un apetit cu lungimea fibrelor: preferă fibrele de aproximativ 25 până la 65 mm, materialul foarte scurt sau casant se transformă în neplături și rupturi de bandă, iar o singură bandă de carton depășește rar aproximativ 100 până la 150 g/m², așa că produsele grele trebuie construite prin stivuire în straturi.
Disciplina de hrănire decide rezultatul. Cardul poate fi doar la fel de uniform ca și bataia pe care o primește, așa că deschizătorul, blenderul și alimentatorul din amonte nu sunt accesorii; ele fac parte din exactitatea formării web în sine.
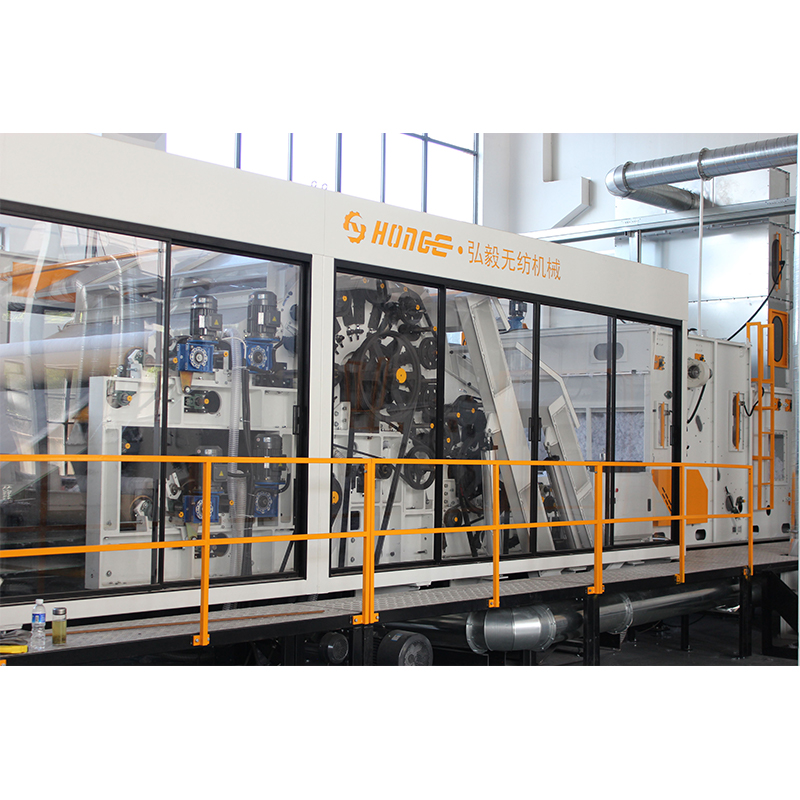 Mașină de cardare HYSL pentru benzi paralele și aleatorii Deoarece uniformitatea benzii depinde de materialul alimentat, această mașină de cardare contează aici: cardă complet deschisă și amestecă fibre, cu cilindri simpli sau dubli, antrenări cu viteză variabilă și role de randomizare opționale pentru benzi paralele sau aleatorii. Vizualizare produs →
Cum procesul Airlay formează un web
Airlay înlocuiește alinierea mecanică cu aer. O rolă de deschidere sparge fibra în smocuri mici, un curent de aer le suspendă, iar un tambur de condensator perforat le colectează ca o bandă tridimensională orientată aleatoriu. Deoarece depunerea depinde mai degrabă de fluxul de aer decât de îmbrăcămintea din sârmă, orientarea fibrelor este aproape aleatorie, iar țesătura este voluminoasă și înaltă.
Avantajele apar în patru locuri. Toleranță la fibre: airlay acceptă fibre de la doar câțiva milimetri în sus și face față stocurilor fragile sau rigide, cum ar fi lâna recuperată, iută, cânepă și deșeuri de filare care s-ar prinde prost într-un card. Gama de greutate: o bandă de tip airlay poate rula de la aproximativ 50 până la 1.500 sau 2.000 g/m², astfel încât căptușeala groasă este formată direct în loc de laminat. Echilibru direcțional: cu o rezistență aproape egală în toate direcțiile, căptușeala airlay susține încărcătura în mod uniform, exact ceea ce au nevoie pentru saltea, pâslele acustice și izolația termică. Flexibilitatea amestecării: diferite fibre pot fi măsurate și amestecate înainte de formare, ceea ce face ca Airlay să fie nucleul natural al liniilor de reciclare și de pâslă. Consecvența în amonte contează în continuare, așa că merită citită cum o mașină de amestecare a fibrelor menține amestecul stabil înainte de a dimensiona restul liniei.
Punctele slabe sunt imaginea în oglindă: uniformitatea greutății este mai greu de păstrat la gramaje foarte mici, vitezele liniei sunt mai mici decât cardarea, ventilatoarele de transport consumă energie suplimentară, iar banda liberă nu are aproape nicio rezistență până când este lipită prin termolegare, lipire chimică sau perforare cu acul.
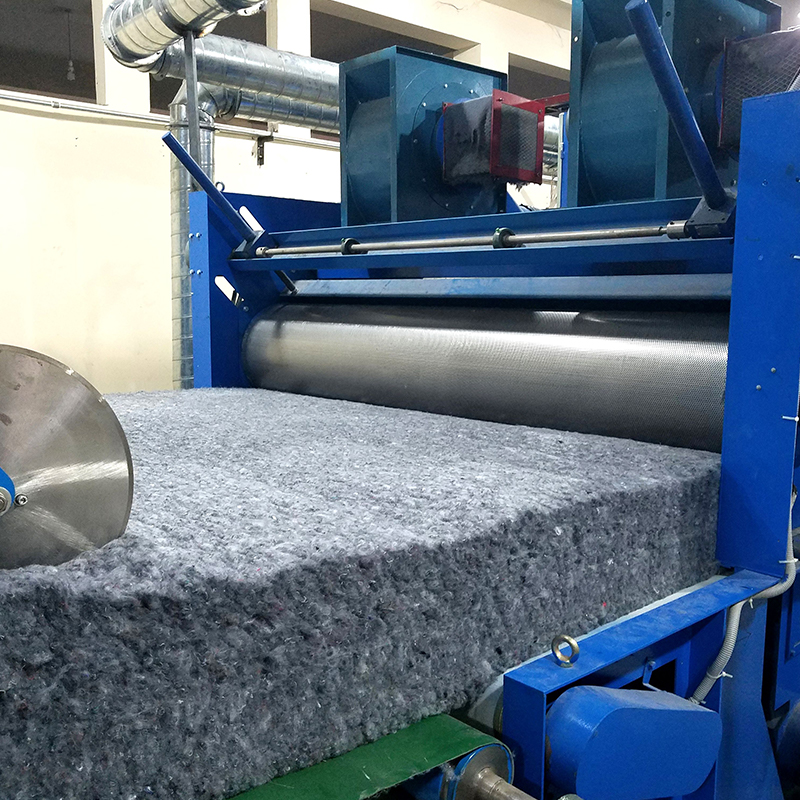 Mașină HYQL Airlay pentru formarea aerodinamică a rețelei În urma discuțiilor privind compromisurile airlay, această mașină formează aerodinamic vate din poliester, fibre cu topire scăzută, lână și multe altele, înlocuind cardarea și încrucișarea pentru liniile de vată termolegate la viteze mai mici și gramaje mici. Vizualizare produs →
Carding vs Airlay: comparație una lângă alta
Tabelul de mai jos condensează diferențele care contează cel mai mult într-o ofertă de echipament.
| Factorul | Carding | Airlay |
|---|---|---|
| Formarea web | mecanic; fibrele aliniate în principal în MD | Aerodinamic; fibre depuse aleatoriu în 3D |
| Lungimea tipică a capsei | Aproximativ 25 până la 65 mm | De la câțiva mm în sus, tolerant la fibre scurte |
| Fibre reciclate sau reziduale | limitat; stocul scurt fragil provoacă neps și rupere | Un punct forte al procesului |
| Greutatea web pe trecere | Aproximativ 15 până la 150 g/m² | Aproximativ 50 până la 2.000 g/m² |
| Uniformitate la greutate redusă | Excelent | Moderat; mai slab sub aproximativ 50 g/m² |
| Vrac și mansardă | Moderat | Înalt |
| Raport de tracțiune MD/CD | De obicei 3:1 până la 5:1 | Aproape de 1:1 |
| Legătura tipică | Calandrare termică, cuptor cu aer, perforare | Lipirea termică cu fibre cu topire scăzută, lipirea prin pulverizare, perforarea cu ac |
| Produse tipice | Șervețele, textile medicale, intercalare, geotextile | Captuseala saltelei, izolatie, vata, deseuri de pastile, acustica auto |
Ce înseamnă structura web în produsul final
Cel mai clar mod de a vizualiza diferența este împărțirea rezistenței la tracțiune între MD și CD. O bandă cardată concentrează rezistența de-a lungul ruloului, ceea ce se potrivește șervețelelor care sunt distribuite și trase pe lungime. O țesătură întinsă prin aer împarte rezistența aproape uniform, ceea ce se potrivește căptușelii care este comprimată și încărcată din orice parte.
De aici rezultă două note practice. Dacă aveți nevoie de o rezistență echilibrată de la o linie de cardare, un lapper încrucișat pliază mai multe benzi cardate la 90 de grade, ceea ce este standard pentru liniile de geotextil și pâslă perforate cu ace. Dacă lipiți o pânză întinsă prin aer într-un cuptor cu fibre cu topire scăzută, punctele de lipire se formează prin grosimea pânzei, motiv pentru care vata termolegată își recuperează bine suprafața după comprimare.
Cum să decideți și ce să verificați înainte de a cumpăra
Lucrează cinci întrebări în ordine:
- Realitatea fibrelor: enumerați fiecare fibră pe care o veți rula, inclusiv cel mai prost amestec de deșeuri. Capsați sub aproximativ 25 mm sau o cotă mare reciclată indică puternic la întindere.
- Greutate țintă: sub aproximativ 80 g/m², cardarea este de obicei singura modalitate de a menține uniformitatea; peste aproximativ 200 g/m² per bandă, airlay evită complet leparea încrucișată.
- Direcția de încărcare: șervețele și mărfurile rulante favorizează rezistența MD; căptușeala și izolația favorizează izotropia.
- Traseul de legare: liniile de calandre și de legătură termică se împerechează cu carduri; termolepirea cuptorului și perforarea cu ac se îmbină în mod natural cu airlay.
- Plan de creștere: dacă un al doilea produs este posibil mai târziu, verificați dacă secțiunea de deschidere, amestecare și alimentare poate servi atât pentru un card, cât și pentru o unitate de aerare.
Există, de asemenea, o opțiune hibridă: liniile compozite plasează o mașină de cardare și o unitate de aerare pe aceeași linie, în oricare ordine, astfel încât un strat cardat puternic poartă un strat voluminos. Aceasta este o abordare consacrată, patentată pentru produsele care au nevoie atât de rezistență la suprafață, cât și de loft de bază.
Înainte de a semna, tratați încercările ca nenegociabile. Solicitați furnizorului să ruleze amestecul dvs. real, inclusiv raportul reciclat, și să raporteze greutatea benzii CV, valorile de tracțiune MD/CD și energia cuptorului per kilogram de material finit. Pentru proiectele airlay, întrebați cum sunt reglate volumul de aer și setările ventilatorului pe fibră, deoarece această reglare decide dacă o mașină poate schimba produsele în mod curat. Pentru proiectele de cardare, întrebați cât de repede pot fi schimbate îmbrăcămintea pentru card și cum interfața feeder-to-card previne benzile de greutate. Hongyi furnizează atât mașini autonome, cât și linii complete și își publică gamă completă de echipamente nețesute , un punct de referință util atunci când comparați domeniul de aplicare al liniilor între furnizori.
Dacă produsul dvs. țintă este vată sau căptușeală, linia este de obicei citată ca un singur sistem: deschidere și amestecare, formare cu aer, lipire termică la cuptor, apoi înfășurare și tăiere.
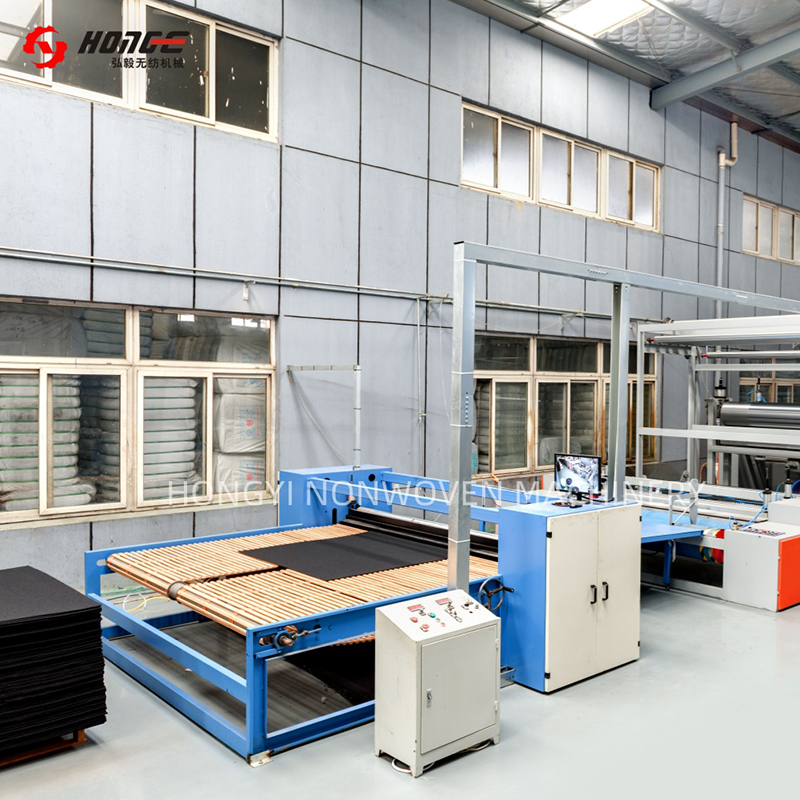 Linie de producție de vată termică HYL După cum notează articolul, produsele de vată sunt de obicei citate ca sisteme complete, iar această linie integrează deschiderea, formarea aerului, lipirea termică a cuptorului și înfășurarea pentru a produce vată tare sau moale pentru saltele, perne și textile de casă. Vizualizare produs →
Întrebări frecvente
Airlaid este același lucru cu drylaid?
Drylaid acoperă orice bandă formată din fibre uscate, astfel încât atât cardarea cât și airlay sunt rute uscate. În cataloagele de mașini, airlay înseamnă de obicei așezarea aleatorie cu aer a fibrelor discontinue, în timp ce airlaid pe bază de celuloză este un proces separat, asemănător hârtiei.
Care proces gestionează mai bine fibrele reciclate?
Airlay. Fibrele scurte, casante și amestecate sunt exact pentru care a fost dezvoltat traseul aerodinamic, în timp ce un card are nevoie de fibre discontinue de sunet pentru a forma o bandă curată și continuă.
Cardul poate produce vreodată o putere echilibrată?
Nu dintr-un singur web. O stivuire încrucișată a benzilor cardate la 90 de grade apropie valorile MD și CD, ceea ce este o practică standard pe liniile de pâslă și geotextil perforate cu ace.
Airlay salvează echipamentul, deoarece formează direct pânze grele?
Salvează leparea încrucișată la gramaje mari, dar nu salvează lipirea. Pânza întinsă în aer are întotdeauna nevoie de o etapă de lipire, cel mai adesea un cuptor de termolegare cu o parte de fibre cu topire scăzută.


