

Puneți o foaie ușoară de filare dintr-o pungă de cumpărături lângă un geotextil gros perforat cu ac și vă uitați la două familii complet diferite de țesături nețesute, deși niciuna nu conține un singur fir țesut. Diferența de bază poate fi enunțată într-o singură propoziție: Țesătura filată este realizată din filamente continue extrudate din polimer topit și lipite prin căldură, în timp ce țesătura perforată cu ace este realizată din fibre discontinue scurte cardate într-o bandă și încurcate mecanic de ace ghimpate. Tot ceea ce este practic rezultă din această singură diferență: intervalul de greutate realizabil, profilul de rezistență, porozitatea, opțiunile de materie primă, nivelul de investiție și, în cele din urmă, produsele finale pe care le poate servi fiecare țesătură. Acest ghid parcurge ambele procese, compară proprietățile una lângă alta și se încheie cu o listă de verificare pentru achiziții pe care o puteți aplica înainte de a vă angaja în oricare dintre tehnologii.
Două procese, două logici: filamente vs fibre discontinue
Procesul de filare: polimer pe țesătură într-o singură linie
Producția Spunbond începe cu pelete de polimer, cel mai frecvent polipropilenă (PP) sau poliester (PET). Peletele sunt topite și extrudate printr-o filă cu sute de găuri minuscule, formând filamente continue. Aceste filamente sunt întinse de aer de mare viteză pentru a orienta lanțurile polimerice - treapta care conferă spunbond-ului o bună rezistență la tracțiune pentru greutatea sa - și apoi sunt depuse aleatoriu pe o centură în mișcare. Ținutul este lipit imediat, de obicei cu role de calandre fierbinte care sudează încrucișările filamentului în puncte mici de legătură, motiv pentru care o suprafață de lipire prin filare prezintă un model regulat de puncte. Deoarece filarea, formarea benzii și lipirea au loc pe o linie integrată la viteză mare, filatura este foarte eficientă pentru țesăturile ușoare, de obicei de la aproximativ 10 până la 200 g/m².
Procesul de perforare cu ace: cardare, lepare în cruce și ace ghimpate
Țesătura perforată cu ace ia calea opusă: pornește de la baloturi de fibre discontinue - fibre scurte precum poliesterul și polipropilena, plus fibre naturale sau reciclate precum lâna și iuta. Baloții se deschid mai întâi și se amestecă într-un mașină de amestecat fibre , deoarece un amestec uniform de fibre este ceea ce menține proprietățile finale ale rețelei consistente. Amestecul este cardat într-o pânză ușoară, care este apoi încrucișată - pliată strat după strat - pentru a crește greutatea și a se întinde înainte de lipire.
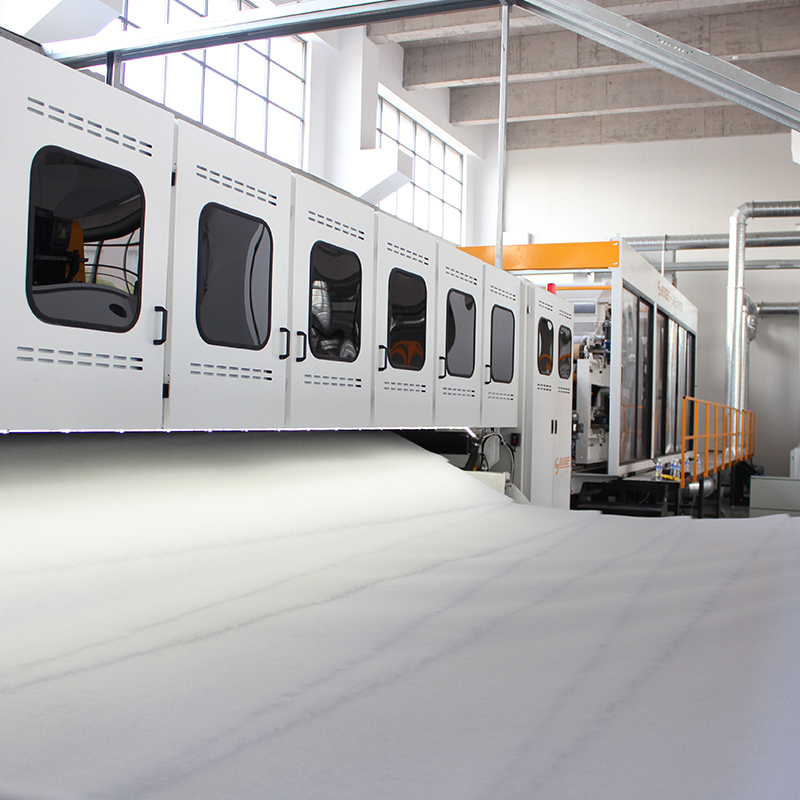 HYPW Cross Lapper pentru Uniform Fiber Batt Building Înainte de perforarea cu ace, țesăturile cardate trebuie să fie pliate în straturi pentru a atinge greutatea și nivelul necesar. Acest lapper încrucișat pliază uniform țesăturile cu servocomandă și perdele antistatice, oferind cote uniforme, netede, gata de lipire. Vizualizare produs →
Etapa de lipire este cea care dă numele țesăturii. Un țesut cu ace conduce mii de ace ghimpate în și din pânză; barbele prind fibrele și le trag prin straturi, blocând mecanic structura fără lipici sau căldură. Grosimea, densitatea și rezistența pot fi reglate prin densitatea acului, adâncimea de penetrare și amestecul de fibre.
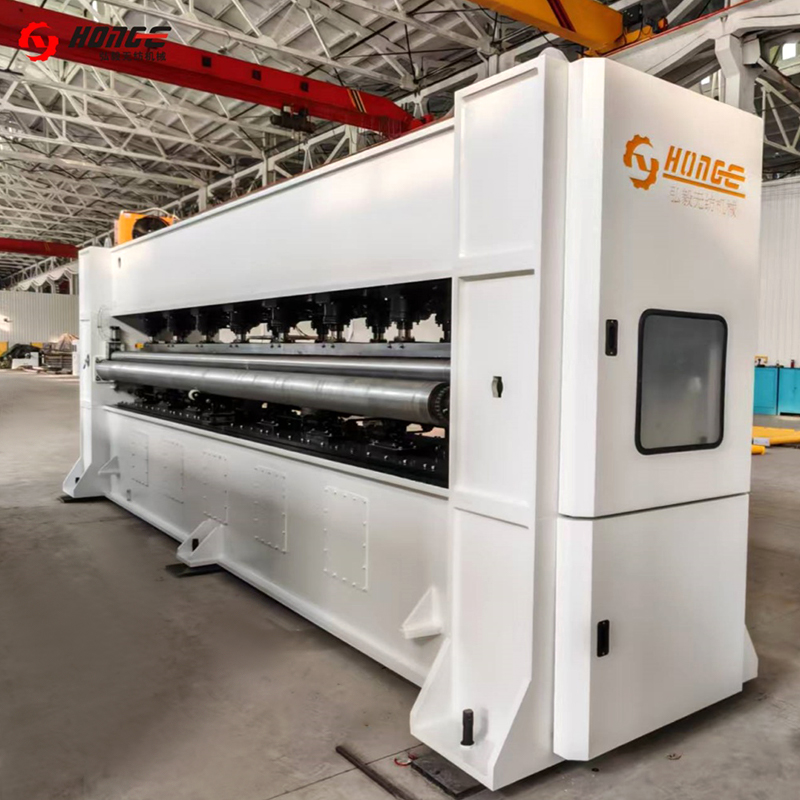 Mașină de perforat cu ace HYZC pentru lipirea țesăturilor Aceasta este mașina care blochează mecanic țesătura stratificată cu ace ghimpate, fără adeziv sau căldură necesară. Cu lățimi de lucru de până la 8500 mm și densitatea și cursa acului reglabile, controlează grosimea, densitatea și rezistența. Vizualizare produs →
După ascuțire, mulți producători adaugă setarea la căldură, călcarea sau calandrarea pentru a stabiliza dimensiunile și a netezi suprafața, apoi înfășoară și taie materialul la lățime.
Comparația proprietăților dintr-o privire
Deoarece o țesătură este legată prin topirea filamentelor, iar cealaltă prin încurcarea fibrelor discontinue, profilele lor comerciale abia se suprapun. Tabelul de mai jos rezumă diferențele pe care cumpărătorii trebuie să le compare cel mai adesea.
| Proprietate | Nețesut filat | Nețesut perforat cu ace |
|---|---|---|
| Formă de fibre | Filamente continue | Fibre discontinue scurte |
| Metoda lipirii | Termic: rolele de calandra la cald suda incrucisari de filament | Mecanic: ace ghimpate, fibre de blocare |
| Greutatea de bază tipică | Aproximativ 10-200 g/m² | Aproximativ 80-1500 g/m² |
| Grosime și mansardă | Subțire, plat, dens | Gros, înalt, compresibil |
| Aspect de suprafață | Neted, cu puncte de legătură regulate | Fuzzy, simțit |
| Porozitate | Scăzut spre moderat | Înalt |
| Materii prime | Numai polimeri filabili (PP, PET) | PET, PP, amestecuri, fibre naturale și reciclate |
| Viteza liniei | Foarte sus | Moderat |
| Utilizări finale tipice | Huse de igienă, medicale, genți, agricultură | Geotextile, auto, covoare, filtrare, vata |
Intervalele de greutate explică cea mai mare parte a diviziunii. O linie spunbond este optimizată pentru mărfuri subțiri, uniforme; împingerea acesteia la greutăți mari devine neeconomică deoarece producția în metri pătrați se prăbușește. În schimb, o linie perforată cu ac, se scalează cu ușurință la țesătura grea - pur și simplu adăugați straturi de bandă cu stratul încrucișat și creșteți penetrarea acului - de aceea domină fiecare aplicare peste aproximativ 200 g/m².
Unde fiecare țesătură câștigă
Teritoriu Spunbond: ușor, rapid, de mare volum
Spunbond este alegerea implicită oriunde țesătura este consumată de un metru pătrat în volume uriașe și la greutate redusă: produse de igienă, cum ar fi cearșafuri pentru scutece, halate și ambalaje medicale, genți de cumpărături reutilizabile, huse pentru culturi și straturi de suport sau căptușeală pentru mobilier și podele. Filamentele sale continue oferă rezistență la tracțiune de încredere chiar și la 15-30 g/m², iar linia rapidă, complet integrată, menține costul unitar scăzut. Ceea ce spunbond nu face bine este vrac: nu poate produce economic structuri groase, înalte, compresibile.
Teritoriu perforat cu acul: gros, poros, flexibil cu fibre
Țesăturile perforate cu ace câștigă oriunde grosimea, permeabilitatea și flexibilitatea materiilor prime contează mai mult decât viteza. Exemplele tipice includ geotextile pentru lucrări de drumuri, căi ferate și de drenaj, piese interioare ale autovehiculelor, cum ar fi căptușeli de portbagaj, plăcuțe de sub covor și panouri izolatoare, covoare din pâslă ac, medii de filtrare a prafului, vată și căptușeală și baze pentru piele sintetică. Un alt avantaj este că procesul acceptă fibre pe care o filă nu le poate manipula - fibre grosiere, naturale, reciclate sau amestecate - ceea ce scade costul materialului și sprijină țintele de conținut reciclat. Graficul de mai jos oferă o vedere ilustrativă a modului în care producția perforată cu acul este de obicei distribuită între utilizările finale.
- Geotextile și civile: 30%
- Interioare auto: 25%
- Covor și podea: 20%
- Filtrare: 15%
- Lenjerie de pat și mobilier: 10%
Cost, viteză și riscuri de achiziție
Din perspectiva cumpărătorului de echipamente, cele două tehnologii se află la capetele opuse ale scalei de investiții. O linie spunbond este un sistem unic, complex, de mare capacitate: cost de capital ridicat, consum mare de energie pentru extrudare și profit numai la volume mari de material ușor. Fereastra de produs este îngustă - puteți schimba greutatea de bază într-o bandă, dar nu puteți transforma o linie de filare într-un producător de pâslă groasă.
O linie perforată cu ace este modulară și mai ușor de crescut în trepte: deschidere și amestecare, cardare, lepare încrucișată, ac, apoi echipamente de finisare, cum ar fi cuptoarele și mașinile de călcat, pe măsură ce produsele dumneavoastră se maturizează. Costul de intrare este mai mic, viteza liniei este moderată, iar principalele costuri recurente sunt acele, care se uzează și ocazional se rup, și calitatea pregătirii fibrelor. Alimentarea neuniformă apare direct ca greutate neuniformă a benzii, deci componente precum a alimentator vibrant nețesut nu sunt extra optionale, ci o garantie de calitate.
Regula generală este simplă. Dacă produsul dvs. țintă este o țesătură de unică folosință sau durabilă, sub aproximativ 100 g/m², spunbond este calea eficientă. Dacă este un produs durabil, gros sau înalt, peste aproximativ 150 g/m² - sau doriți să folosiți fibre reciclate și naturale - perforarea cu ace este alegerea practică. Pentru fabricile care construiesc capacitate de fibre discontinue în jurul geotextilelor, pâslelor de automobile sau covoarelor din pâslă ac, o linie completă de producție de pâslă de perforare cu ace leagă întregul lanț, de la deschizătorul de baloturi la bobinator.
 Linie de producție de pâslă de perforare cu ac HYL Pentru producătorii care vizează țesături rezistente și grele, cum ar fi geotextile și pâsle pentru automobile, această linie completă merge de la pregătirea fibrelor prin perforarea cu ace până la pâslă finită, cu lățimi de până la 9000 mm și greutăți de la 100 la 1200 g/m². Vizualizare produs →
O listă de verificare în șase puncte înainte de a vă decide
- Greutate de bază țintă: sub 100 g/m² puncte la spunbond; peste 150 gsm puncte la perforare cu acul; între, evaluează-le pe amândouă.
- Durata de viață a produsului: de unică folosință favorizează viteza de filare; Produsele portante cu durată lungă de viață favorizează lipirea mecanică.
- Furnizare de fibre: dacă intenționați să utilizați fibre reciclate, grosiere sau naturale, perforarea cu acul este efectiv singura opțiune dintre cele două.
- Grosime și permeabilitate: filtrele, geotextilele și căptușeala au nevoie de loft-ul oferit doar de perforarea cu ac.
- Volumul și bugetul: țesătura ușoară de volum mare justifică capexul spunbond; liniile perforate cu ace modulare se potrivesc investițiilor în faze.
- Flexibilitate: perforarea cu ace vă permite să schimbați amestecul de fibre, greutatea și densitatea pe o singură linie - valoroasă dacă mixul dvs. de produse este încă în evoluție.
Întrebări frecvente
Este spunbond mai puternic decât materialul nețesut perforat cu acul?
Nu automat. Per gram de material la greutăți ușoare, filamentele continue ale lui spunbond oferă o rezistență excelentă la tracțiune, motiv pentru care 20 gsm spunbond funcționează ca ambalaj. La greutăți mari, țesăturile perforate cu ace oferă un volum mai mare, rezistență la rupere și alungire, deoarece fibrele discontinue interconectate se întind și se reorientează sub sarcină în loc să se bazeze pe puncte fixe de sudură.
Poate o linie perforată cu ace să ruleze fibre reciclate?
Da, și acesta este unul dintre argumentele sale economice cele mai puternice. Capsă PET sau PP reciclată, resturile de producție redeschise pe un dispozitiv de deschidere a marginilor și fibrele naturale grosiere, toate se pun bine, cu condiția ca deschiderea, amestecarea și alimentarea să mențină amestecul uniform.
De ce materialul perforat cu acul este mai gros la aceeași greutate?
Acul lasă fibrele în afara planului țesăturii, creând o structură tridimensională, poroasă. Lipirea calandra în spunbond aplatizează banda, astfel încât aceleași grame pe metru pătrat produc o foaie mult mai subțire și mai densă.
Cele două procese ajung vreodată în același produs?
Uneori. Produsele durabile de greutate medie pot fi realizate în orice fel, iar unele produse le combină - de exemplu, un miez perforat cu ace pentru mansardă cu un strat de suprafață lipit pentru netezime. Dar, pentru majoritatea specificațiilor, obiectivele de greutate și loft indică în mod clar un singur proces.
Pe scurt, materialele nețesute filate și perforate cu ace nu sunt atât concurenți, cât și complementele împărțite în funcție de greutate și structură: alegeți spunbond pentru foi ușoare, uniforme, de volum mare și perforarea cu ace pentru pâsle groase, poroase, flexibile din fibre. Dacă foaia dvs. de parcurs se înclină spre a doua familie, lanțul de echipamente - deschidere, amestecare, cardare, lepătură încrucișată, ascuțire și finisare - este modular, astfel încât să îl puteți construi pas la un pas pe măsură ce piața dvs. crește.


